आधुनिक कस्टम कैबिनेट में स्वचालित CNC निर्माण सटीकता की गारंटी कैसे देता है
जानें कि स्वचालित CNC निर्माण कैसे B2B परियोजनाओं में कस्टम कैबिनेट के लिए औद्योगिक-स्तरीय सटीकता, शून्य-त्रुटि सहनशीलता और निर्बाध निष्पादन प्रदान करता है।
कार्यकारी सारांश: वास्तुशिल्प जॉइनरी का औद्योगिक विकास
वैश्विक वाणिज्यिक और उच्च-स्तरीय आवासीय निर्माण क्षेत्र एक गहन संरचनात्मक बदलाव से गुजर रहे हैं। जैसे-जैसे वास्तुशिल्प ब्लूप्रिंट अधिक जटिल होते जा रहे हैं और परियोजना वितरण की समयसीमाएँ कसती जा रही हैं, पारंपरिक मैन्युअल लकड़ी के काम की विधियाँ अंतरराष्ट्रीय संपत्ति डेवलपर्स, सामान्य ठेकेदारों और वाणिज्यिक डिज़ाइन फर्मों द्वारा आवश्यक कड़े आयामी सहनशीलता, संरचनात्मक एकरूपता और मात्रा-आधारित उत्पादन क्षमता को पूरा नहीं कर सकतीं।
इन बदलती बाजार गतिशीलताओं के प्रत्युत्तर में, उन्नत व्यवसाय-से-व्यवसाय (बी२बी) कैबिनेट निर्माण सुविधाएँ कारीगर-निर्भर कार्यशालाओं से पूर्णतः स्वचालित, डिजिटल रूप से एकीकृत उत्पादन पारिस्थितिक तंत्रों में परिवर्तित हो गई हैं। इस औद्योगिक आधुनिकीकरण के केंद्र में कंप्यूटर न्यूमेरिकल कंट्रोल (सीएनसी) मशीनरी है। स्वचालित सीएनसी प्रौद्योगिकी की तैनाती ने मौलिक रूप से पुनर्गठित किया है कि कैसे उच्च श्रेणी के कस्टम कैबिनेट अभियांत्रित, निर्मित और संयोजित किए जाते हैं।
यह रिपोर्ट उन तकनीकी तंत्रों की जाँच करती है जिनके माध्यम से स्वचालित सीएनसी निर्माण मानवीय त्रुटि को समाप्त करता है, उप-मिलीमीटर परिशुद्धता की गारंटी देता है, सामग्री उपज को अधिकतम करता है, और बड़े पैमाने की परियोजना निष्पादन को सुव्यवस्थित करता है—जटिल वास्तुशिल्प जॉइनरी विनिर्देशों के साथ पूर्ण अनुपालन सुनिश्चित करते हुए।
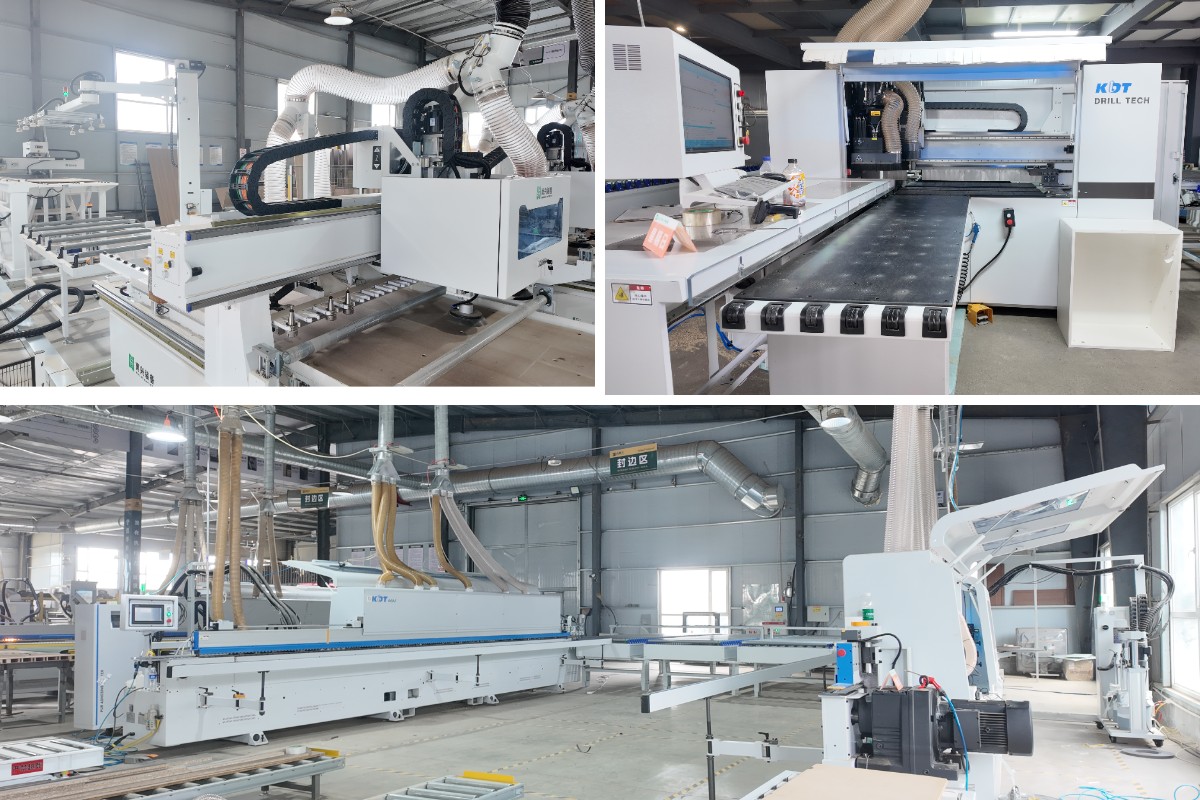
परिशुद्धता की दुविधा: हस्त कारीगरी बनाम स्वचालित सीएनसी निष्पादन
ऐतिहासिक रूप से, आंतरिक बढ़ईगीरी मुख्यतः हस्त मापन, पैनल कटाई, किनारा प्रोफ़ाइलिंग और हस्त ड्रिलिंग पर बहुत अधिक निर्भर रही है। कुशल शिल्पकारी तकनीकों का विरासत मूल्य है, फिर भी हस्त निष्पादन संयुक्त त्रुटि संचय उत्पन्न करता है—बहुमंजिला आवासीय परियोजनाओं या बुटीक वाणिज्यिक परियोजनाओं को पूरा करते समय यह एक गंभीर दोष है।
जब दर्जनों या सैकड़ों इकाई लेआउट में व्यक्तिगत रूप से निर्मित कैबिनेटरी बनाई जाती है, तो मामूली भिन्नता—जैसे पैनल की वर्गाकारता में १.५ मिमी का विचलन—गलत संरेखित कार्कस फ़्रेम, दरवाज़े के असमान अंतराल, अटकती दराज़ स्लाइडें और कार्यस्थल पर स्थापना में लंबे विलंब का रूप ले लेती है।
स्वचालित सीएनसी प्रसंस्करण इस संरचनात्मक कमज़ोरी को दूर करता है, क्योंकि यह भौतिक मापन उपकरणों के स्थान पर आधुनिक कंप्यूटर-सहायित डिज़ाइन (सीएडी) और कंप्यूटर-सहायित निर्माण (सीएएम) सॉफ़्टवेयर प्लेटफ़ॉर्मों से सीधे प्राप्त डिजिटल डेटा धाराओं को अपनाता है।
प्रमुख विनिर्माण मापदंडों की तुलना
आयामी सटीकता:मैनुअल जॉइनरी विधियाँ ± 1.5 मिमी – 3.0 मिमी सहनशीलता बनाए रखती हैं, जबकि स्वचालित सीएनसी निर्माण प्रणालियाँ ± 0.1 मिमी की उप-मिलीमीटर सटीकता प्राप्त करती हैं।
किनारा बैंडिंग आसंजन अखंडता:मैनुअल प्रक्रियाएँ हाथ से लगाए गए हॉट-मेल्ट गोंद से परिवर्तनशील गुणवत्ता दर्शाती हैं, जबकि स्वचालित प्रणालियाँ स्थायी नमी अलगाव के लिए जर्मन जोवाट पीयूआर शून्य-जोड़ हॉट-मेल्ट सीलिंग का उपयोग करती हैं।
बहु-अक्ष छिद्र प्रसंस्करण गति:मैनुअल ड्रिलिंग क्रमिक एकल-छिद्र संक्रियाओं पर निर्भर करती है, जबकि बहु-अक्ष सीएनसी ड्रिलिंग केंद्र एक ही बार में समवर्ती छह-पक्षीय ड्रिलिंग करते हैं।
निष्पत्ति और सामग्री उपयोग:मैनुअल पैनल लेआउट 70% – 80% सामग्री उपयोग उत्पन्न करते हैं, जबकि एल्गोरिदमिक सीएनसी नेस्टिंग प्रतिफल दरों को 92% – 96% तक अधिकतम करती है।
एल्गोरिदमिक उपकरण प्रोटोकॉल के माध्यम से, स्वचालित उत्पादन गारंटी देता है कि संसाधित प्रत्येक अधःस्तर पैनल उत्पादन पैमाने की परवाह किए बिना एकसमान संरचनात्मक अखंडता और आयामी स्थिरता बनाए रखता है।
1. एल्गोरिदमिक सामग्री प्रतिफल: उच्च-परिशुद्धता सीएनसी नेस्टिंग तकनीक
निर्माण प्रक्रिया कच्चे पैनल प्रसंस्करण से शुरू होती है, जहाँ औद्योगिक-ग्रेड CNC नेस्टिंग मशीनें इंजीनियरिंग मापदंडों को भौतिक रूप से अनुकूलित घटकों में परिवर्तित करती हैं।
एल्गोरिदमिक पैनल लेआउट अनुकूलन
पारंपरिक निर्माण में, पैनल कटाई रैखिक आरी की गतिविधियों तक सीमित होती है, जिससे कटाई के पैटर्न कठोर ग्रिडों में बंध जाते हैं और परिणामस्वरूप महत्वपूर्ण सामग्री बर्बादी होती है। आधुनिक औद्योगिक नेस्टिंग प्लेटफ़ॉर्म उन्नत अनुकूलन एल्गोरिदम का उपयोग करते हैं जो पूरे ऑर्डर में आवश्यक प्रत्येक व्यक्तिगत घटक की आयामी ज्यामिति का मूल्यांकन करते हैं।कैबिनेटपूरे ऑर्डर में आवश्यक प्रत्येक व्यक्तिगत घटक।
एल्गोरिदम गतिशील रूप से आयताकार पैनलों, घुमावदार प्रोफ़ाइलों और अनियमित आकृतियों को मानक शीट आकारों (जैसे उच्च-घनत्व MDF या मरीन-ग्रेड प्लाईवुड) पर व्यवस्थित करता है ताकि 92% से 96% से अधिक सामग्री दक्षता दर प्राप्त की जा सके।
1. CAD ड्राइंग आयात:वेक्टर ज्यामिति को सटीक मशीन निर्देशांकों में परिवर्तित करता है।
2. गतिशील घुमाव:प्राकृतिक लकड़ी के ग्रेन पैटर्न के साथ संरेखित करने के लिए घटकों को गतिशील रूप से घुमाता है।
3. केर्फ़ हानि गणना:सटीक टूल बिट व्यास क्लीयरेंस की गणना करता है ताकि कटिंग ओवरलैप समाप्त हो जाए।
4. टूलपाथ रूटिंग:साफ़, गड़गड़ाहट-मुक्त पैनल किनारों के लिए मल्टी-पास हाई-स्पीड कटिंग पथ उत्पन्न करता है।
हाई-स्पीड स्पिंडल स्थिरता और वैक्यूम होल्ड-डाउन समाधान
सटीक कटिंग के लिए हाई-स्पीड स्पिंडल संचालन के दौरान पूर्ण यांत्रिक स्थिरता आवश्यक है। औद्योगिक नेस्टिंग सेंटर मल्टी-ज़ोन वैक्यूम सक्शन बेड का उपयोग करते हैं जो सब्सट्रेट पर तीव्र होल्डिंग दबाव उत्पन्न करने में सक्षम हैं।
ज़ोन-नियंत्रित वैक्यूम बेड:सक्शन शक्ति को केवल सक्रिय कटिंग क्षेत्र के नीचे केंद्रित करता है, जिससे सूक्ष्म कंपन या पैनल के खिसकने से रोका जा सके, भले ही जटिल, छोटे आकार के कैबिनेट घटकों की मिलिंग की जा रही हो।
इलेक्ट्रो-स्पिंडल सटीकता:24,000 RPM तक चलने वाले उच्च-आवृत्ति वायु-शीतित या तरल-शीतित स्पिंडल नाज़ुक सतह विनीयर या उच्च-चमक लाह के किनारों पर कच्चे माल के चिपिंग, फटने या किनारे के डीलैमिनेशन को समाप्त करते हैं।
प्राथमिक मिलिंग के दौरान मानवीय पैनल हैंडलिंग को समाप्त करके, नेस्टिंग तकनीक यह सुनिश्चित करती है कि सभी के लिए मूल पैनल आयाम कस्टम कैबिनेट स्वीकृत सीएडी कार्यशाला चित्रों के अनुरूप पूरी तरह सही रहते हैं।
2. पर्यावरणीय प्रतिरोधक्षमता: स्वचालित एज-बैंडिंग मशीनें और नमी पृथक्करण
एक कैबिनेट की संरचनात्मक दीर्घायु मुख्य रूप से उसके किनारा-संरक्षण की गुणवत्ता से नियंत्रित होती है। रसोई, स्नानघर और वाणिज्यिक आतिथ्य वातावरणों में, नमी का प्रवेश कोर सब्सट्रेट के सूजन, फफूंद निर्माण और समय-पूर्व संरचनात्मक विफलता का प्रमुख कारण होता है।
स्वचालित निर्माण इस परिचालन भेद्यता का समाधान औद्योगिक स्वचालित एज-बैंडिंग मशीनों के माध्यम से करता है, जो उन्नत आसंजन रसायन और निरंतर फ़ीड स्वचालन का उपयोग करती हैं।
जर्मन जोवाट पीयूआर हॉट-मेल्ट आसंजक प्रणालियाँ बनाम पारंपरिक ईवीए आसंजक
पारंपरिक कारखाने मानक एथिलीन विनाइल एसीटेट (EVA) हॉट-मेल्ट ग्लू पर बहुत अधिक निर्भर रहते हैं, जो समय के साथ तापीय पुनःसक्रियण और नमी क्षरण के प्रति संवेदनशील होते हैं। उन्नत स्वचालित लाइनें जर्मन जोवाट PUR हॉट-मेल्ट एडहेसिव्स को एकीकृत करती हैं, जो औद्योगिक एज बॉन्डिंग के लिए विश्व-स्तरीय मानक स्थापित करते हैं:
1. रासायनिक क्रॉस-लिंकिंग:जोवाट PUR एडहेसिव्स लगाने पर वायुमंडलीय नमी के साथ एक अपरिवर्तनीय रासायनिक प्रतिक्रिया से गुजरते हैं, जिससे एक स्थायी उच्च-शक्ति बॉन्ड बनता है जो गंभीर परिवेशीय तापमान उतार-चढ़ाव और निरंतर आर्द्रता के संपर्क का सामना करता है।
2. अति-पतली ग्लू लाइनें:स्वचालित डिस्पेंसिंग सिस्टम जोवाट PUR के साथ सटीक ग्लू मोटाई नियंत्रण बनाए रखते हैं, जिससे “शून्य-जोड़” एज सौंदर्य उत्पन्न होता है जहाँ ग्लू लाइन नग्न आँखों के लिए दृश्य रूप से अदृश्य हो जाती है और साथ ही 100% जलरोधक एज सील प्राप्त होती है।
एकीकृत ट्रिमिंग और फिनिशिंग स्टेशन अनुक्रम
औद्योगिक एज बैंडर २० से ३० मीटर प्रति मिनट तक की लाइन गति पर निरंतर बहु-चरणीय फिनिशिंग क्रम निष्पादित करते हैं:
पूर्व-मिलिंग इकाई:कच्चे पैनल के किनारे से ०.५ मिमी से १.० मिमी तक हीरे के कटर हेड्स द्वारा कतरन हटाई जाती है, जिससे आरी की सूक्ष्म-दरारें समाप्त होती हैं और चिपकाने वाले आबंधन के लिए निर्मल सतह बनती है।
दबाव रोलर क्षेत्र:एजिंग टेप को सब्सट्रेट कोर में बलपूर्वक धकेलने के लिए अंशांकित वायवीय दबाव लगाया जाता है।
सिरा-छँटाई और कोना गोलाई:उच्च-परिशुद्धता वाली सर्वो मोटरें अतिरिक्त टेप को पैनल के आगे और पीछे के किनारों के साथ समतल रूप से काटती हैं, और कोने के जोड़ों को चिकना गोल करती हैं, बिना तेज धार या हस्त कटर के निशान छोड़े।
खुरचना और चमकाना:दो-ब्लेड वाले वायवीय स्क्रैपर सूक्ष्म गोंद के बहाव को हटाते हैं, जिसके बाद मोटरयुक्त कपड़े के बफिंग पहिये एज बैंडिंग सामग्री की मूल चमक बहाल करते हैं।
यह स्वचालित सीलिंग प्रक्रिया आंतरिक कोर सामग्रियों को अवरोधित करती है, जिससे कठिन परिस्थितियों में दीर्घकालिक टिकाऊपन और संरचनात्मक अखंडता सुनिश्चित होती है।
3. उच्च-गति संरचनात्मक संयोजन: छह-पक्षीय ड्रिलिंग मशीनें
एक बार पैनल नेस्ट, कट और एज-बैंड किए जाने के बाद, वे हार्डवेयर तैयारी की ओर बढ़ते हैं। आधुनिक कैबिनेट निर्माण छिपे यांत्रिक फास्टनरों, कैम लॉकों, लकड़ी के डोवेलों, छिपे कब्जों और अंडरमाउंट दराज स्लाइडों पर बहुत अधिक निर्भर करता है। इन माउंटिंग स्थितियों का सटीक स्थान यह निर्धारित करता है कि कार्य स्थल पर कैबिनेट ढांचा कितनी सहजता से जुड़ता है।
सीएनसी छह-पक्षीय ड्रिलिंग मशीनों की शुरुआत ने उत्पादन के इस चरण को मौलिक रूप से बदल दिया है।
समकालिक बहु-अक्ष मशीनिंग
पारंपरिक ड्रिलिंग मशीनों में ऊपर, नीचे और पार्श्व फलकों पर छेद करने के लिए पैनल को मैन्युअल रूप से पलटना और कई पास सेटअप की आवश्यकता होती थी। प्रत्येक पुनःस्थापन से मानवीय स्थान-निर्धारण त्रुटि उत्पन्न होती थी।
उच्च-दक्षता वाले छह-पक्षीय सीएनसी ड्रिलिंग केंद्र एक ही स्वचालित पास में पैनल के सभी छह स्थानिक तलों पर सभी ड्रिलिंग, रूटिंग और ग्रूविंग कार्यों को निष्पादित करते हैं:
द्वि-गैन्ट्री ड्राइव आर्किटेक्चर:ऊपरी और निचले ड्रिलिंग हेड एक साथ काम करते हैं, पैनल को पलटे बिना दोनों ओर से थ्रू-होल और ब्लाइंड होल बनाते हैं।
एकीकृत खाँचा काटने वाली आरियाँ:स्वतंत्र आरी इकाइयाँ डोवेल और हिंज बोरिंग के साथ-साथ ढाँचे के पिछले पैनलों के लिए निरंतर चैनल काटती हैं।
ऑप्टिकल और लेज़र सेंसर संरेखण:गैर-संपर्क ऑप्टिकल सेंसर प्रत्येक आने वाले पैनल के अग्र और पिछले किनारों को वास्तविक समय में मापते हैं, और सूक्ष्म स्तर के बोर्ड लंबाई अंतर की भरपाई के लिए ड्रिलिंग निर्देशांकों को गतिशील रूप से समायोजित करते हैं।
हार्डवेयर संगतता और संरचनात्मक विश्वसनीयता
चूँकि हार्डवेयर माउंटिंग पैटर्न सीधे सीएडी घटक फ़ाइलों द्वारा निर्धारित होते हैं, ड्रिलिंग सेंटर वैश्विक हार्डवेयर मानकों के लिए पूर्णतः संरेखित छेद उत्पन्न करते हैं, जिनमें डीटीसी, ब्लम, हेटिच और हेफ़ेले सिस्टम शामिल हैं।
यह सटीक स्थिति असेंबली के दौरान मैनुअल समायोजन की आवश्यकता को समाप्त कर देती है, जिससे यह सुनिश्चित होता है कि हिंज सुचारू रूप से घूमते हैं, दराज रनर बिना घर्षण के संरेखित होते हैं, और कैबिनेट फ्रेम हर बार समकोणीय और दृढ़ रूप से जुड़ते हैं।
४. संधारणीयता और अनुपालन: ई० श्रेणी फर्नीचर निर्माण
आधुनिक वास्तुशिल्प विनिर्देश अंतरराष्ट्रीय इनडोर वायु गुणवत्ता (आईएक्यू) और रासायनिक उत्सर्जन मानकों के साथ कड़े अनुपालन की मांग करते हैं। स्वचालित सीएनसी मशीनों का एकीकरण पर्यावरणीय अनुपालन बनाए रखने में सीधी भूमिका निभाता है, विशेष रूप से ई० श्रेणी फर्नीचर निर्माण दिशानिर्देशों का समर्थन करता है।
अंतरराष्ट्रीय फॉर्मेल्डिहाइड उत्सर्जन मानक
यूरोपीय ई१ मानक: वायु में अनुमेय फॉर्मेल्डिहाइड सीमा ≤ ०.१२४ मिलीग्राम/घन मीटर (०.१ पीपीएम)।
यूरोपीय ई० मानक: वायु में अनुमेय फॉर्मेल्डिहाइड सीमा ≤ ०.०५० मिलीग्राम/घन मीटर।
कार्ब चरण २ / ईपीए टीएससीए शीर्षक ६: एमडीएफ और प्लाईवुड सब्सट्रेट के लिए अनुमेय फॉर्मेल्डिहाइड सीमा ≤ ०.०५० पीपीएम।
ईएनएफ मानक (अति-निम्न उत्सर्जन): वायु में अनुमेय फॉर्मेल्डिहाइड सीमा ≤ ०.०२५ मिलीग्राम/घन मीटर।
औद्योगिक स्वचालित विनिर्माण पंक्तियाँ अभियांत्रिक प्रक्रिया नियंत्रणों के माध्यम से सब्सट्रेट अनुपालन बनाए रखती हैं:
धूल निष्कर्षण और वायु गुणवत्ता नियंत्रण
E0, CARB फेज़ 2, या EPA TSCA टाइटल VI मानकों के अनुसार प्रमाणित सब्सट्रेट सामग्रियों के लिए सतह की अखंडता और चिपकने वाले पदार्थ के प्रदर्शन को बनाए रखने हेतु स्वच्छ, धूल-मुक्त प्रसंस्करण वातावरण आवश्यक है। स्वचालित CNC मशीनिंग केंद्रों में उच्च कैप्चर वेग के साथ संचालित केंद्रीकृत, क्लोज़्ड-लूप धूल निष्कर्षण प्रणालियाँ शामिल होती हैं:
उच्च-निर्वात आवरण: कटर स्पिंडल पर सीधे हवा में मौजूद लकड़ी की धूल को पकड़ता है, जिससे पैनल जॉइनरी चैनलों और सतह लैमिनेट्स के भीतर धूल का जमाव रोका जाता है।
सामग्री अखंडता संरक्षण: सब्सट्रेट सतह और एज-बैंडिंग चिपकने वाले पदार्थों के बीच सूक्ष्म धूल कणों के संदूषण को रोकता है, जिससे बोर्ड कोर के भीतर संभावित ट्रेस उत्सर्जन को बंद रखने के लिए आवश्यक वायुरोधी सील सुनिश्चित होती है।
अपशिष्ट में कमी और संसाधन अनुकूलन
कंप्यूटरीकृत नेस्टिंग एल्गोरिद्म के माध्यम से पैनल उपज को अधिकतम करके, स्वचालित सीएनसी निर्माण प्रति कैबिनेट इकाई लकड़ी के कचरे के उत्पादन को बहुत कम करता है। कुशल सामग्री उपयोग स्थायी वास्तुकला प्रथाओं और हरित भवन प्रमाणन ढांचों, जैसे लीड (ऊर्जा और पर्यावरणीय डिज़ाइन में नेतृत्व) और ब्रीम, का सीधे समर्थन करता है।
५. बी२बी परियोजना वितरण: कार्य-स्थल निष्पादन को सुव्यवस्थित करना
वैश्विक परियोजना डेवलपर्स और मुख्य ठेकेदारों के लिए, किसी परियोजना की वित्तीय सफलता कार्य-स्थल स्थापना दक्षता पर बहुत अधिक निर्भर करती है। स्थल के बाहर पूर्व-मशीनिंग और स्वचालित निर्माण महत्वपूर्ण विनिर्माण श्रम को अनियंत्रित कार्य-स्थल परिस्थितियों से एक नियंत्रित कारखाना वातावरण में स्थानांतरित करते हैं।
पूर्व-मशीनित प्लग-एंड-प्ले संयोजन
सभी कटाई, किनारा सील करने और हार्डवेयर छेदन को सीएनसी सटीकता से पूरा करके, कैबिनेट घटक मॉड्यूलर, परस्पर जुड़ने वाले निर्माण खंडों की तरह कार्य करते हैं:
१. स्थल कटाई का उन्मूलन:इंस्टॉलेशन क्रू को अब साइट पर कैबिनेट कार्केस को ट्रिम, प्लेन या ड्रिल करने की आवश्यकता नहीं होती, जिससे साइट की धूल, ध्वनि प्रदूषण और इंस्टॉलेशन श्रम लागत में उल्लेखनीय कमी आती है।
2.त्रुटि-मुक्त घटक पहचान:स्वचालित CNC प्रसंस्करण लाइनें प्रत्येक पैनल घटक पर सीधे बारकोड लेबल प्रिंट करती हैं। इंस्टॉलर केवल बारकोड स्कैन करके असेंबली अनुक्रम, हार्डवेयर आवश्यकताएँ और फ्लोर-प्लान प्लेसमेंट डेटा देख सकते हैं।
3.त्वरित परियोजना हैंडओवर:कम असेंबली समय ठेकेदारों को सैकड़ों आवासीय या वाणिज्यिक इकाइयों में एकसमान जॉइनरी गुणवत्ता बनाए रखते हुए कड़े परियोजना हैंडओवर को पूरा करने में सक्षम बनाता है।
तकनीकी निष्कर्ष: सटीक जॉइनरी का भविष्य
स्वचालित CNC निर्माण अब केवल एक परिचालन उन्नयन नहीं है; यह उच्च-प्रदर्शन वास्तुशिल्प जॉइनरी के लिए एक आवश्यक आधार है। स्वचालित CNC नेस्टिंग, उच्च-गति एज बैंडिंग, 6-तरफा मल्टी-एक्सिस ड्रिलिंग और टिकाऊ सब्सट्रेट प्रोसेसिंग को एकीकृत करके, आधुनिक उत्पादन सुविधाएं यह सुनिश्चित करती हैं कि प्रत्येक कैबिनेट पैनल सटीक संरचनात्मक और सौंदर्य मानकों को पूरा करता है।
अंतर्राष्ट्रीय खरीदारों, वास्तुकारों और परियोजना प्रबंधकों के लिए, स्वचालित निर्माण प्रोटोकॉल निर्दिष्ट करना पूर्ण डिज़ाइन निष्ठा, दीर्घकालिक टिकाऊपन और मांग वाली आंतरिक परियोजनाओं में निर्बाध जॉब-साइट इंस्टॉलेशन सुनिश्चित करता है।
B2B वास्तुशिल्प खरीद चेकलिस्ट
बड़े पैमाने की आंतरिक जॉइनरी परियोजनाओं के लिए निर्माण भागीदारों का मूल्यांकन करते समय, सत्यापित करें कि आपूर्तिकर्ता निम्नलिखित तकनीकी क्षमताएं बनाए रखता है:
CNC नेस्टिंग एकीकरण:गतिशील सामग्री उपज अनुकूलन के साथ स्वचालित CAD/CAM सॉफ़्टवेयर वर्कफ़्लो।
जर्मन Jowat PUR एज-बैंडिंग मशीनरी:शून्य-जोड़ गर्म-पिघल गोंद अनुप्रयोग, पूर्व-मिलिंग और कोना-गोलाई क्षमताओं के साथ।
छह-पक्षीय ड्रिलिंग क्षमता:हार्डवेयर स्थापन सटीकता के लिए एक साथ बहु-अक्षीय ड्रिलिंग।
प्रमाणित ई-शून्य/कार्ब अधःस्तर:मिल प्रमाणन ट्रैकिंग के साथ पूर्णतः अनुरूप निम्न-फॉर्मेल्डिहाइड बोर्ड भंडार।
कारखाना पूर्व-संयोजन सत्यापन:निर्यात पैकेजिंग से पहले पूर्ण एक-से-एक पैमाने का मॉक-अप परीक्षण और आयामी निरीक्षण प्रोटोकॉल।